Tambahkan: Jalan NYaqian No128 Kota Yaqian Xiaoshan Hangzhou Zhe Jiang Cina.
Telp: 0086-0571-82602080
Faks: 0086-0571-82758132
email: [email protected]
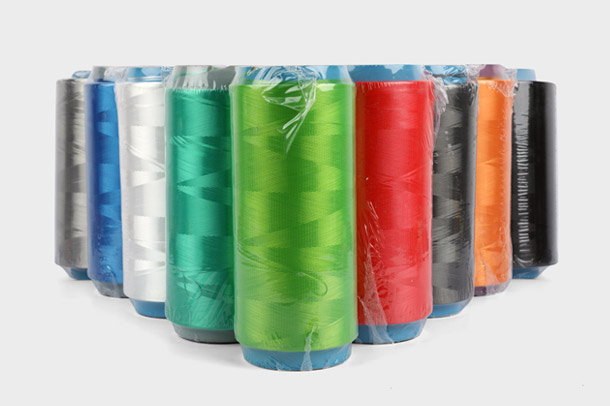
Lot peneduh poliester berwarna 150D/48F seberat 1.000 kg dapat menyerap waktu kalender dua hingga tiga minggu sebelum dikirimkan. Pengeringan kepingan, pemintalan lelehan, penggulungan, pencelupan kemasan, penyabunan, pengeringan dan penggulungan ulang adalah operasi yang terpisah, dan masing-masing operasi tersebut merupakan peluang bagi naungan untuk berpindah.
Benang poliester yang diwarnai dengan obat bius menghilangkan langkah pewarnaan basah dari urutan tersebut. Pewarna digabungkan ke dalam polimer sebelum filamen diekstrusi, sehingga benang meninggalkan pemintal yang sudah membawa warna akhirnya dan tidak pernah memasuki bejana pewarna. Perubahan yang terjadi bukan hanya tampilan benangnya namun juga cara program warna dijadwalkan, dihitung biayanya, dan diaudit.
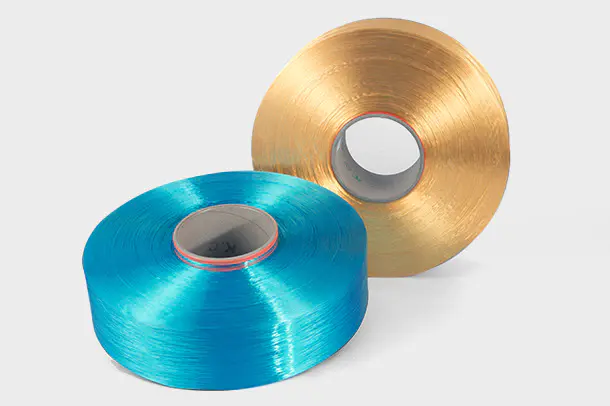
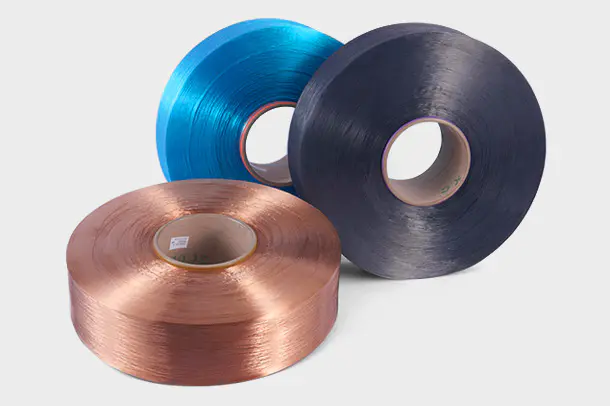
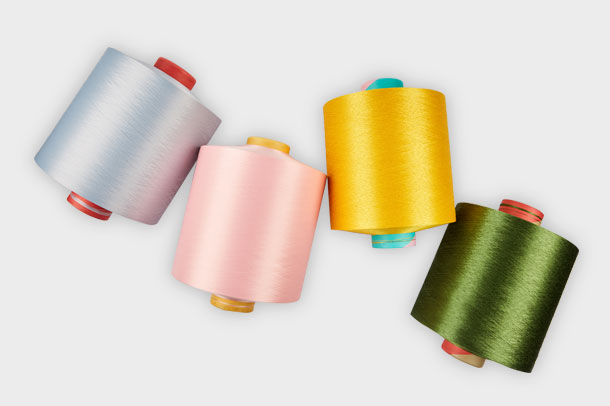
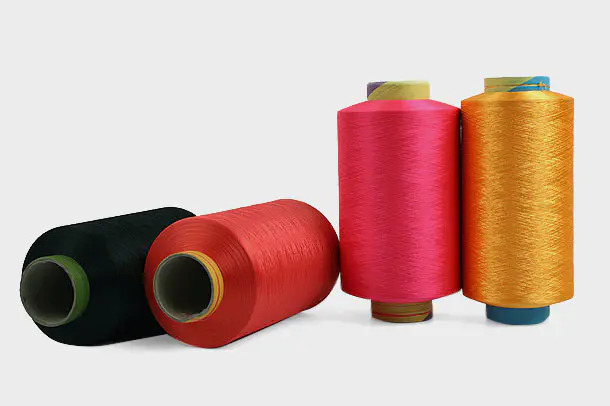
Benang poliester dope-dyed adalah filamen poliester yang pigmennya disebarkan ke dalam lelehan polimer sebelum diekstrusi, sehingga warnanya berada di dalam filamen dan bukan diaplikasikan pada permukaannya.
Dengan tidak adanya rendaman pewarna, keakuratan warna bergantung pada pengukuran, bukan pada bahan kimia basah. Rasio let-down masterbatch dalam program warna poliester komersial biasanya berkisar antara 2 dan 5 persen berat, dan konsentrat dimasukkan ke dalam lelehan melalui pengumpan gravimetri atau pompa pengukur. Setelah rasio tersebut dikunci dan dicatat, warna akan menjadi properti resep, bukan perilaku wadah pada pagi hari.
Pencelupan paket konvensional bergantung pada pewarna dispersi yang disebarkan secara merata ke dalam ribuan paket luka di dalam bejana bertekanan pada suhu sekitar 130 derajat Celcius. Empat variabel menentukan apakah hal tersebut terjadi.
Masing-masing harus mendarat di dalam jendela yang sama di setiap lot. Pewarnaan obat bius menghilangkan keempatnya, karena warna sudah ditetapkan dalam chip sebelum pemintalan dimulai.
Konsistensi warna meningkat karena naungan ditentukan oleh takaran pigmen pada jalur pemintalan dan bukan oleh bahan kimia rendaman pewarna, yang menghilangkan rasio cairan, laju kelelahan, dan profil pengeringan sebagai sumber variasi batch-to-batch.
Perbedaannya terlihat pada cara program dikendalikan. Dalam rute konvensional, rujukannya adalah kemasan yang diwarnai dan toleransinya diperiksa setelah pewarnaan, ketika satu-satunya tindakan perbaikan adalah dengan mewarnai ulang atau mengupas kemasannya. Dalam rute dope-dye, referensinya adalah lot masterbatch, toleransi diperiksa di pengumpan, dan koreksi terjadi sebelum filamen ada.
| Titik kontrol | Pencelupan paket konvensional | Benang poliester yang diberi pewarna obat bius |
| Dimana warna masuk | Pewarna dispersi diaplikasikan pada bungkusan luka | Pigmen bercampur menjadi lelehan |
| Tahapan proses basah | Mewarnai, menyabuni, membilas, mengeringkan | Tidak ada |
| Sumber penyimpangan utama | Rasio minuman keras, tingkat kelelahan, profil pengeringan | Dosis masterbatch, konsistensi lot chip |
| Titik persetujuan warna | Pada paket yang diwarnai | Pada masterbatch dan lot putaran pertama |
| Tindakan korektif | Warnai ulang atau kupas paketnya | Sesuaikan tingkat pengumpan pada lot berikutnya |
| Penanganan paket | Beberapa kali mundur | Jalur berliku tunggal |
| Beban air pada tahap benang | Signifikan | Dieliminasi |
Keuntungan efisiensi diperoleh dari penghapusan putaran pencelupan dan pengeringan: garis pencelupan dope menghilangkan antrian pewarna, siklus pengeringan dan keputusan pewarnaan ulang, yang memperpendek interval antara persetujuan warna dan lot yang dikemas.
Argumen biaya berjalan dalam arah yang sama, karena tahap pewarnaan dihapus daripada dioptimalkan. Situs itu perbandingan pewarnaan obat bius dan pewarnaan konvensional menetapkan di mana tabungan itu berada.
Performa warna hanya akan terbayar ketika rangkaian benang cocok dengan mesin hilir, dan pemisahan praktis terjadi antara benang bertekstur, filamen datar, dan benang yang dibuat untuk satu produk akhir tertentu.
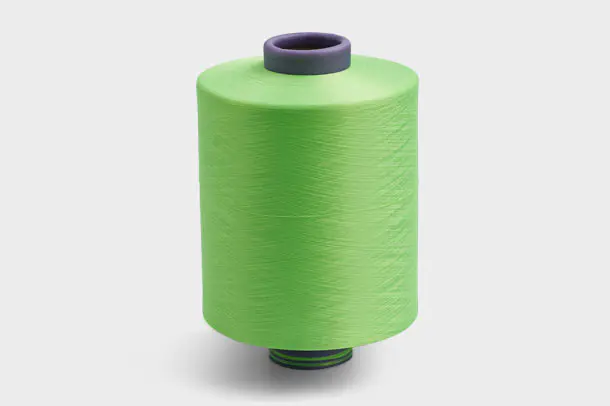 Pemasok Benang Poliester DTY Spesifikasi Produk Parameter Teknis Lihat Produk →
Lantai dan tekstil rumah adalah aplikasi di mana warna yang diwarnai dengan obat bius memberikan hasil paling cepat, karena karpet atau selimut menghadirkan permukaan kontinu yang besar di mana perubahan warna dari batch ke batch terlihat dari seberang ruangan.
Benang karpet dan permadani biasanya ditentukan dengan toleransi warna yang diperiksa pada tumpukan jadi, bukan pada kerucut. Itu adalah tempat tersulit untuk memperbaiki kesalahan: karpet berumbai tidak dapat diwarnai ulang secara ekonomis setelah tumpukan dipasang, dan pita peneduh di antara dua proses produksi terbaca sebagai jahitan di bawah pencahayaan ruang pamer.
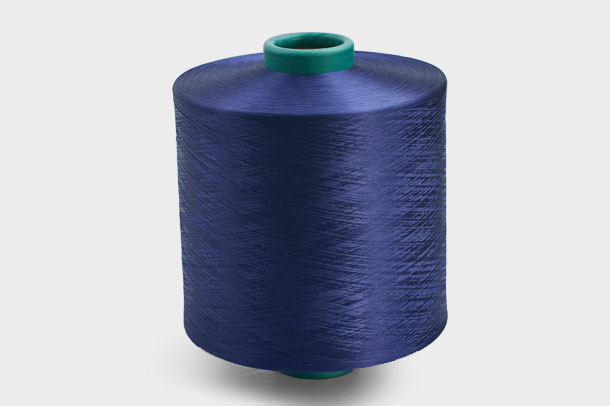 Produsen Karpet dan Benang Permadani Poliester benang karpet dan benang permadani Lihat Produk →
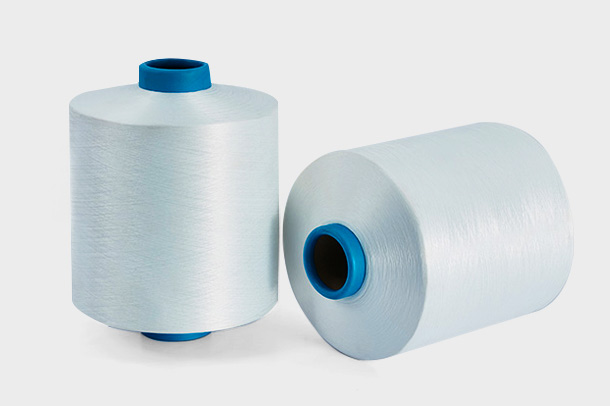 Produsen Benang Selimut Spesifikasi Produk Parameter Teknis Lihat Produk →
Peralihan ke benang dope-dyed merupakan perubahan spesifikasi dan bukan perubahan warna, sehingga pesanan pembelian harus memuat lima item sebelum produksi massal dirilis.
Pada prinsipnya tidak, tetapi batasan praktisnya adalah ketersediaan masterbatch, bukan bahan kimia pewarna. Warna apa pun dapat diperparah, dan batasannya adalah jumlah masterbatch minimum yang akan diproduksi oleh pemasok. Warna yang diambil dari perpustakaan masterbatch yang ada tidak dikenakan biaya pengaturan, sedangkan warna khusus menambahkan langkah penggabungan yang harus diamortisasi di seluruh pesanan.
Tidak. Pigmen yang digabungkan ke dalam filamen tidak dapat dihilangkan, sehingga benang yang diwarnai dengan obat bius tidak dapat diwarnai ulang ke warna yang berbeda. Koreksi harus terjadi pada rasio pengumpan atau pada tahap fabrik, itulah sebabnya rasio masterbatch ditandatangani sebelum pemintalan massal dimulai.
Mintalah data instrumental daripada penilaian visual. Spesifikasi yang bisa diterapkan meminta nilai perbedaan warna CIELAB yang diukur pada D65 dengan pengamat 10 derajat pada tiga lot berturut-turut, dihitung berdasarkan ISO 105-J03, bersama dengan nomor lot masterbatch untuk setiap pengiriman.
Poliester berwarna dipasok dalam berbagai jenis filamen, mulai dari benang dengan orientasi sebagian hingga benang yang ditarik sepenuhnya dan bertekstur tarik, dan dalam benang yang dibuat untuk produk akhir tertentu seperti benang karpet, keset permadani, dan selimut. Rasio let-down berbeda menurut denier, sehingga setiap spesifikasi dikonfirmasi ulang di tempat uji coba sebelum dirilis secara massal.
Zhejiang Hengyuan Serat Kimia Group Co, Ltd. adalah seorang profesional Produsen benang filamen poliester Cina dan pemasok benang warna poliester, Didirikan pada tahun 2006, berlokasi di YaQianTown Xiaoshan Hangzhou – Salah satu Pusat Industri benang poliester di Cina.
Produk
Informasi kontak
Hak Cipta © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved